جستجو کردن

چگونه ماشین قالب گیری تزریق لاستیک کار می کند
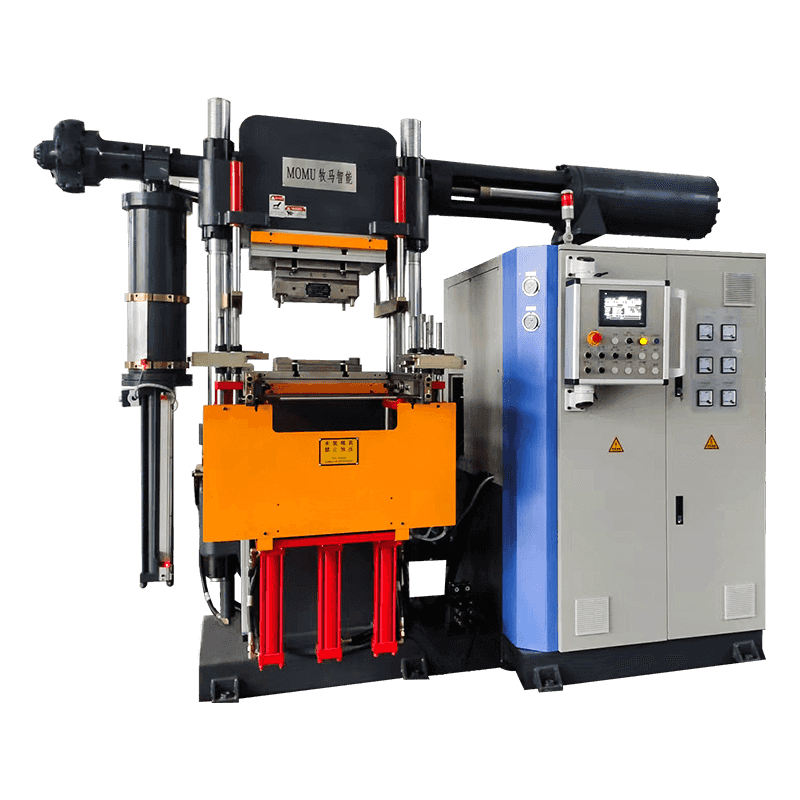
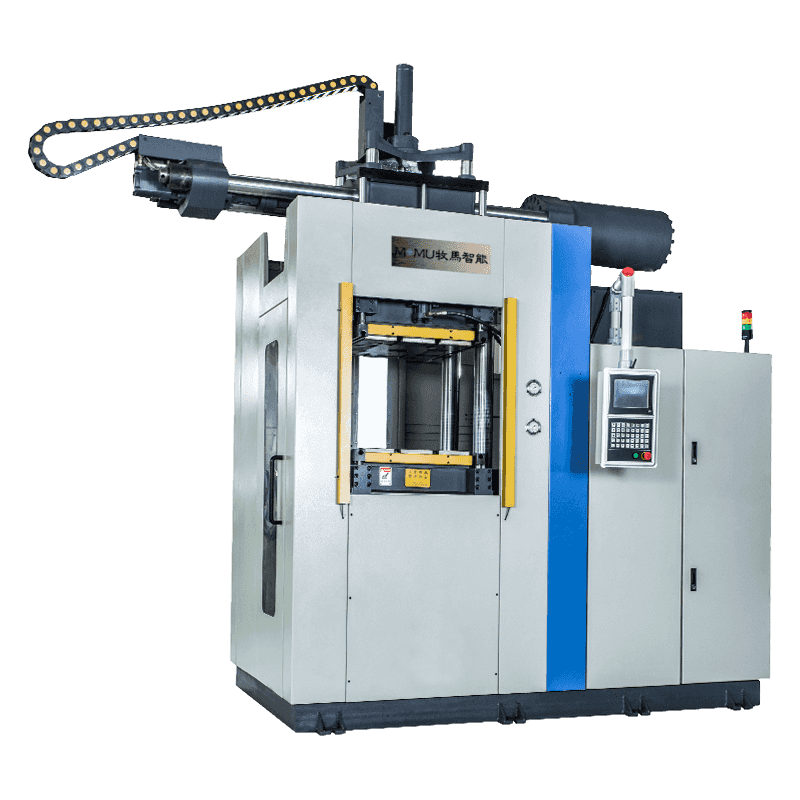
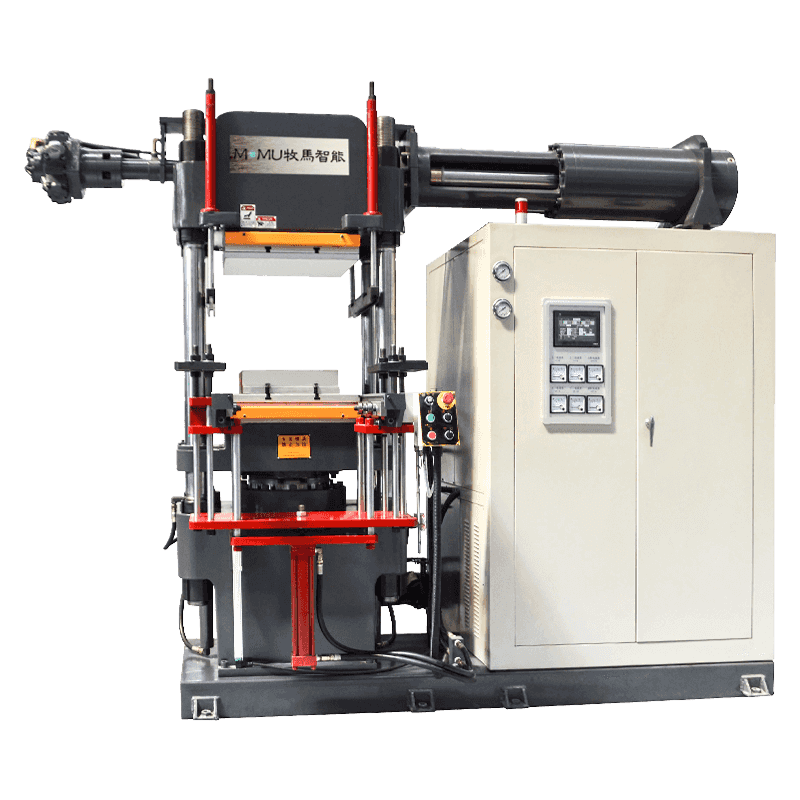
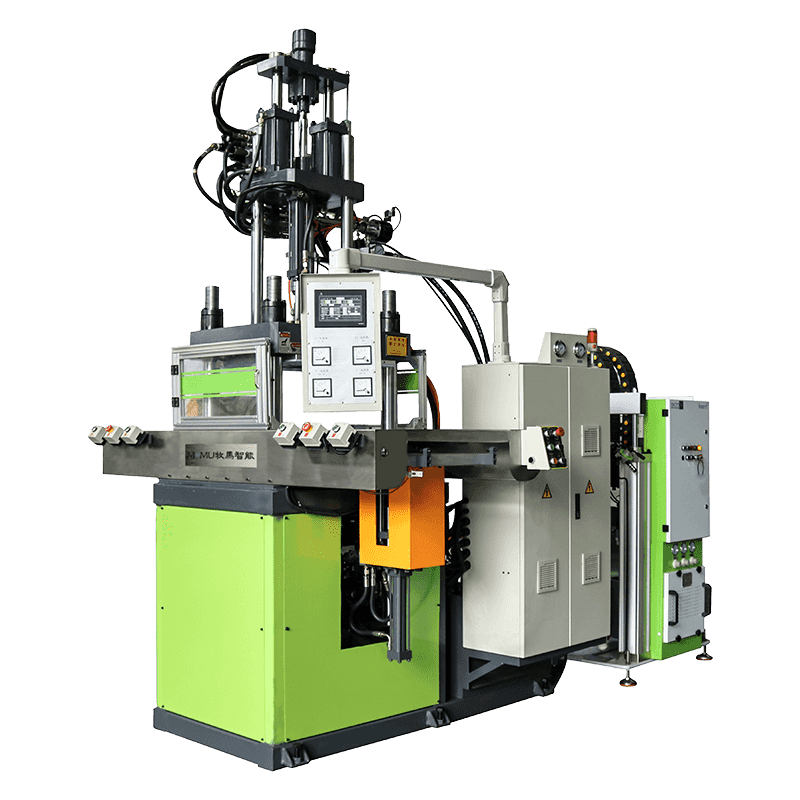
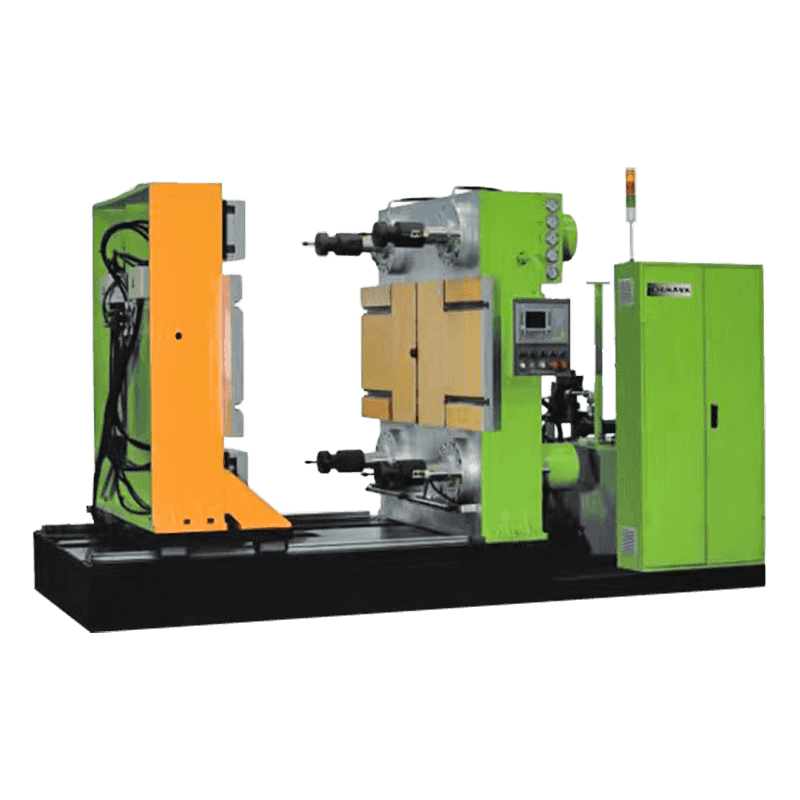
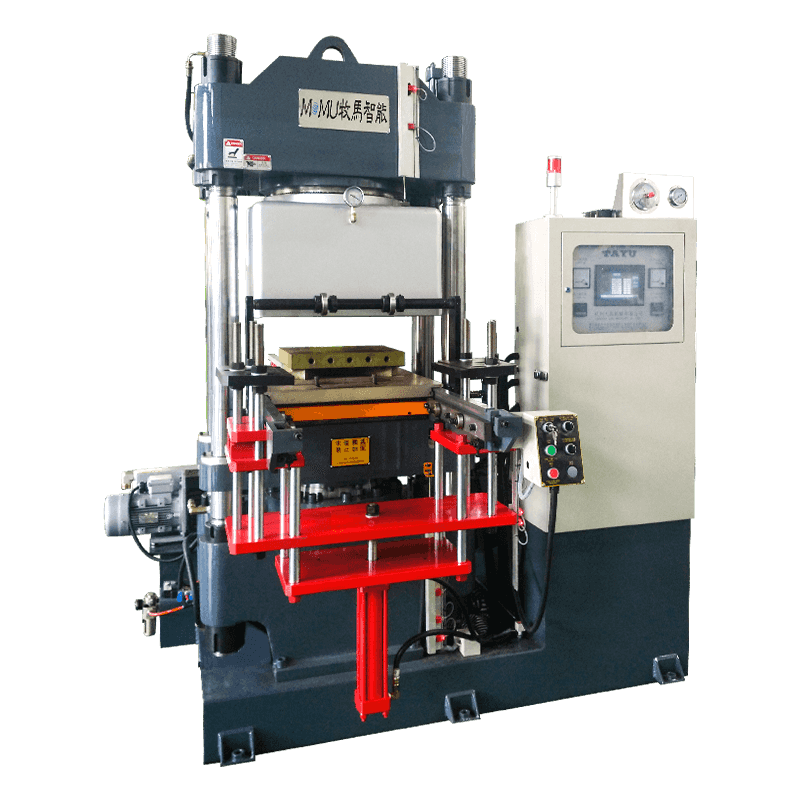
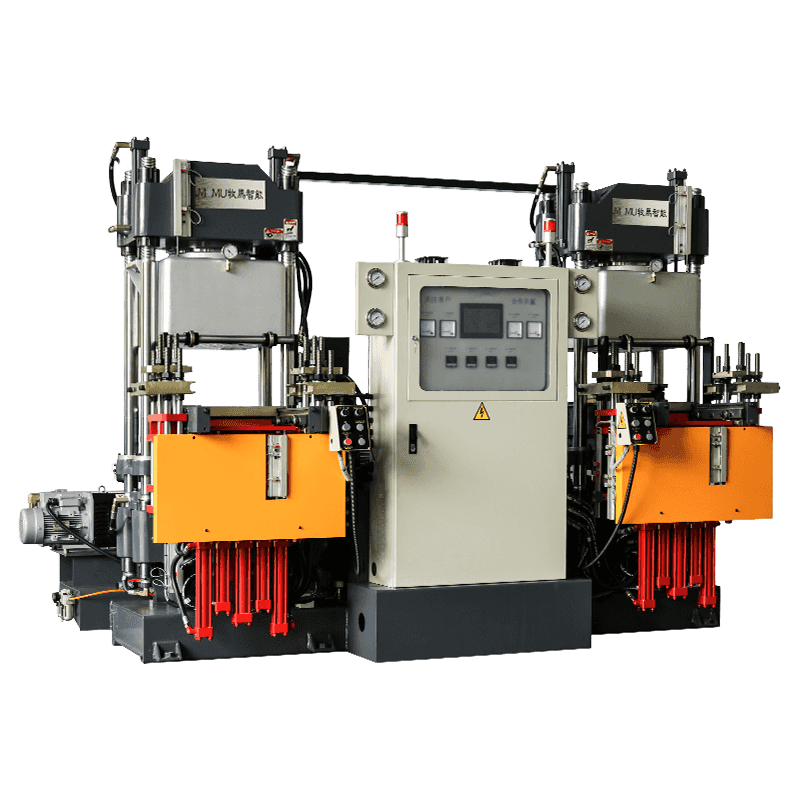
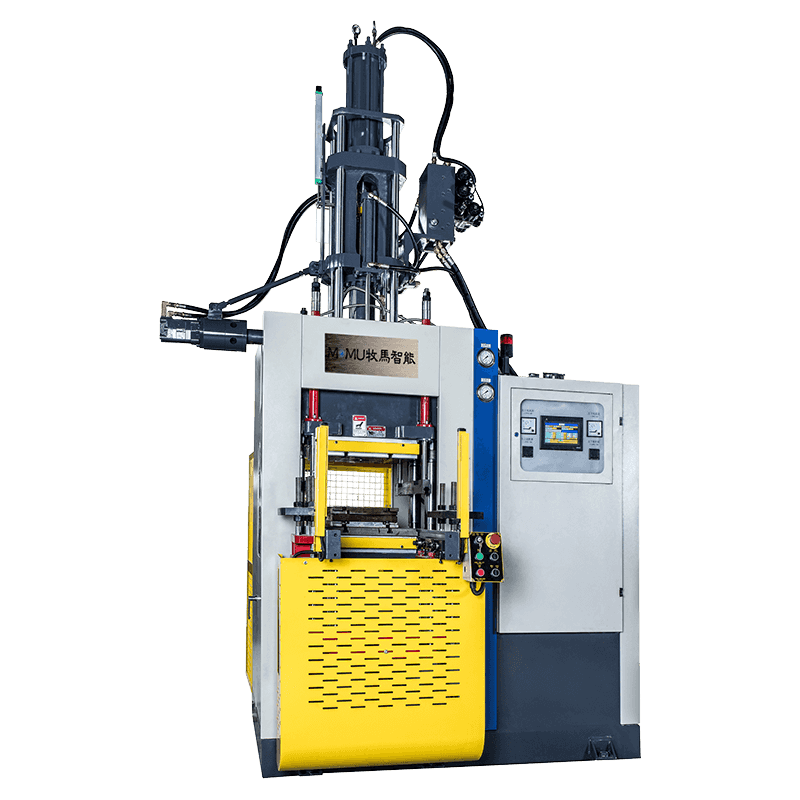
A دستگاه قالب گیری تزریق لاستیک ترکیب لاستیکی خام را با وارد کردن مواد گرم شده در قالب بسته تحت فشار بالا به قطعات نهایی تبدیل می کند. بر خلاف قالبگیری فشردهای که به بارگذاری قالب دستی و چرخههای پخت طولانیتر متکی است، قالبگیری تزریقی تغذیه مواد، پلاستیکسازی و کنترل شات را بهطور خودکار انجام میدهد و در نتیجه زمانهای چرخه سریعتر و ابعاد قطعات ثابتتر در طول دورههای تولید بزرگتر میشود.
این فرآیند زمانی شروع می شود که لاستیک خام، معمولاً به صورت نواری یا گلوله ای، از طریق یک قیف وارد بشکه گرم شده می شود. یک پیچ چرخان در داخل بشکه مواد را در حین حرکت به سمت جلو مخلوط و پلاستیکی می کند و فشار ایجاد می کند تا زمانی که آماده تزریق در یک حفره قالب بسته شود. هنگامی که قالب پر شد، دستگاه فشار را نگه می دارد در حالی که لاستیک تحت حرارت سخت می شود، پس از آن قالب باز می شود و قطعه تمام شده به طور خودکار خارج می شود.
اجزای اصلی که عملکرد را افزایش می دهند
درک اجزای اصلی یک ماشین قالب گیری تزریق لاستیک به اپراتورها و خریداران کمک می کند تا کیفیت تجهیزات را ارزیابی کرده و نیازهای تعمیر و نگهداری را قبل از اینکه مشکلات بر تولید تأثیر بگذارد، پیش بینی کنند.
واحد تزریق
واحد تزریق، پیچ و بشکه مسئول ذوب و هل دادن ترکیب لاستیکی به داخل قالب را در خود جای داده است. طراحی پیچ، مناطق دمای بشکه و سرعت تزریق همگی بر میزان یکنواختی مواد در پر کردن حفرههای پیچیده بدون به دام انداختن هوا یا ایجاد فضای خالی تأثیر میگذارند.
سیستم بستن
سیستم گیره، نیمههای قالب را در طول تزریق و پخت به هم نگه میدارد و در برابر فشار داخلی ایجاد شده در هنگام پر کردن حفره لاستیک مقاومت میکند. نیروی گیره ناکافی می تواند باعث چشمک زدن یا عدم دقت در ابعاد شود، بنابراین تناژ دستگاه باید با اندازه قالب و پیچیدگی قطعه تولید شده مطابقت داشته باشد.
سیستم کنترل
ماشین های مدرن از کنترل کننده های قابل برنامه ریزی برای مدیریت دما، فشار و زمان بندی در هر چرخه استفاده می کنند. این سطح از کنترل، تنوع بین عکسها را کاهش میدهد و به اپراتورها اجازه میدهد تا پارامترها را برای شمارههای قطعه مختلف ذخیره کنند، و سرعت تغییر بین کارهای تولیدی را افزایش میدهد.
مزایا نسبت به روش های قالب گیری سنتی
سازندگانی که از قالبگیری فشردهسازی یا انتقالی به قالبگیری تزریقی تغییر میکنند، معمولاً شاهد پیشرفتهایی در چندین حوزه عملیاتی هستند، بهویژه هنگام تولید قطعات لاستیکی با حجم متوسط تا زیاد.
- زمان چرخه کوتاه تر به دلیل تغذیه خودکار مواد و کنترل دقیق شلیک
- ضایعات مواد کاهش می یابد زیرا تزریق تنها حجم مورد نیاز در هر شات را ارائه می دهد
- سازگاری ابعادی بهتر در دسته های تولیدی بزرگ
- نیاز به نیروی کار کمتر است زیرا بارگیری و تخلیه تا حد زیادی خودکار هستند
- روکش سطح بهبود یافته و عیوب کمتری مانند حباب های هوا یا پر شدن ناقص
کاربردهای رایج در سراسر صنایع
ماشینهای قالبگیری تزریقی لاستیک اجزایی را برای طیف وسیعی از بخشهایی که دقت و تکرارپذیری اهمیت دارد، تولید میکنند. سازندگان خودرو از آنها برای مهر و موم، واشر و بوشینگ استفاده می کنند، در حالی که تولیدکنندگان تجهیزات پزشکی برای دستگیره ها، درپوش ها و سایر اجزایی که نیاز به تلرانس دقیق دارند، به آنها اعتماد می کنند. شرکت های کالاهای مصرفی همچنین از قطعات لاستیکی تزریقی برای مواردی مانند دستگیره ها، ضربه گیرها و روکش های محافظ استفاده می کنند که کیفیت ثابت در هزاران دستگاه ضروری است.
مقایسه قالب گیری تزریقی، فشرده سازی و انتقال
جدول زیر نحوه مقایسه قالبگیری تزریقی لاستیک با دو روش قالبگیری رایج دیگر را نشان میدهد و به تولیدکنندگان کمک میکند تصمیم بگیرند که کدام فرآیند با اهداف تولید آنها مطابقت دارد.
| عامل | قالب گیری تزریقی | قالب گیری فشاری | قالب گیری انتقالی |
| زمان چرخه | کوتاه | طولانی | متوسط |
| زباله های مواد | پایین | بالا | متوسط |
| سطح اتوماسیون | بالا | پایین | متوسط |
| بهترین برای | بالا Volume | قطعات ساده | قطعات دقیق |
روش های تعمیر و نگهداری که عمر ماشین را افزایش می دهد
تعمیر و نگهداری مداوم باعث می شود دستگاه قالب گیری تزریق لاستیک به طور موثر کار کند و از خرابی پرهزینه جلوگیری می کند. ساییدگی پیچ و بشکه باید به طور منظم بررسی شود، زیرا انباشته شدن یا نمره گذاری می تواند بر جریان مواد و کیفیت قطعه در طول زمان تأثیر بگذارد. عناصر گرمایش و سنسورهای دما نیز به کالیبراسیون دوره ای نیاز دارند تا اطمینان حاصل شود که فرآیند پخت در هر چرخه دقیق باقی می ماند.
مراقبت از قالب
قالب ها باید پس از هر بار تولید تمیز شوند تا باقیمانده لاستیک که می تواند بر روی سطح قطعات بعدی تأثیر بگذارد، پاک شود. کانال های دریچه به ویژه نیاز به توجه منظم دارند، زیرا دریچه های مسدود شده اغلب باعث هوای محبوس شده و پر شدن ناقص می شوند.
سیستم های هیدرولیک و برق
بررسیهای معمول سطوح مایع هیدرولیک، آببندها و اتصالات الکتریکی به جلوگیری از خرابیهای غیرمنتظره کمک میکند. بسیاری از تولیدکنندگان، تعمیر و نگهداری پیشگیرانه را بر اساس تعداد چرخهها به جای زمان تقویم برنامهریزی میکنند، زیرا سایش ماشینها با استفاده بیشتر از روزهای سپری شده مرتبط است.
انتخاب ماشین مناسب برای عملیات شما
انتخاب دستگاه قالب گیری تزریق لاستیک شامل تطبیق تناژ گیره، اندازه شات و طراحی پیچ با قطعات خاص در حال تولید است. امکاناتی که سفارشهای با ترکیب بالا و حجم کم را انجام میدهند ممکن است ویژگیهای تغییر سریع و سیستمهای کنترل انعطافپذیر را در اولویت قرار دهند، در حالی که آنهایی که دستههای بزرگی از یک قطعه واحد تولید میکنند اغلب بر حداکثر کردن سرعت چرخه و به حداقل رساندن ضایعات مواد تمرکز میکنند.
همکاری نزدیک با تامین کنندگان تجهیزات برای بررسی هندسه قطعات، حجم تولید مورد انتظار و فضای کف موجود می تواند به کاهش اندازه و پیکربندی مناسب ماشین کمک کند و در نهایت از تولید طولانی مدت کارآمدتر و قابل اعتمادتر پشتیبانی کند.